Está tendo problemas com impressão 3D? Reunimos alguns dos problemas mais comuns na impressão 3D com resina e explicamos como identificá-los e resolvê-los.
Afinal, durante um trabalho com uma impressora 3D, podem ocorrer diferentes erros e problemas. Saber identificar a falha e compreender sua causa é o primeiro passo para corrigi-la.
Por isso, reunimos neste conteúdo os principais problemas na impressão 3D com resina, suas possíveis causas e as soluções recomendadas.
Não deixe de utilizar sua impressora 3D por causa de uma falha. Confira.
A impressão 3D acabou e nada foi impresso
Sua impressão terminou e nada foi impresso? Qualquer um dos fatores a seguir, ou uma combinação entre eles, pode fazer com que a impressão não ocorra. Por isso, listamos os fatores de forma sequencial, dos mais recorrentes aos menos recorrentes.
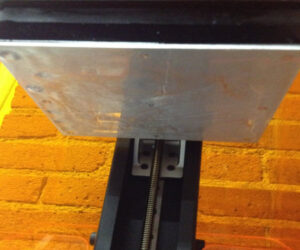
Imagem: https://support.formlabs.com/s/article/Non-Adherence?language=en_US
Tempo de exposição das camadas de base insuficiente
Essa é a principal causa para que nada seja impresso na plataforma. As camadas de base têm a função de fazer a peça impressa aderir à plataforma e, caso o tempo de exposição utilizado nessas camadas seja baixo, elas não terão boa adesão e poderão se desprender.
Como resolver esse problema?
- Aumente o tempo de exposição das camadas de base;
- De forma geral, para as resinas 3D Cure das linhas Basic, Gamer ou Tough, em impressoras 3D convencionais, utilize tempos entre 30 e 50 segundos. Para impressoras monocromáticas “mono”, utilize entre 10 e 20 segundos. A Resina 3D Cure Flex precisa de tempos ainda menores;
- Se a peça não aderir, aumente o tempo em intervalos de 10 segundos para impressoras convencionais ou de 5 segundos para impressoras mono. Aumentar o número de camadas de base também pode ajudar. Utilize entre 5 e 10 camadas;
- Lembre-se de que, nesse tipo de falha, a impressão pode ficar aderida ao filme FEP dentro do tanque de resina. Por isso, retire-a antes de iniciar uma nova impressão.
Calibração incorreta da impressora 3D
A calibração da impressora deve ser realizada periodicamente para evitar problemas na impressão 3D. Contudo, não é necessário recalibrar a impressora entre uma impressão e outra, mas sim após a troca de algum componente, como o FEP ou a tela LCD, ou caso ocorra algum problema durante a remoção de uma peça da plataforma que possa descalibrá-la. Algumas impressoras já contam com sensor de calibração automático, mas muitas outras não.
Nesses casos, utiliza-se um pedaço de papel durante a calibração, colocado entre a tela LCD e a plataforma de impressão, para definir o z=0. Essa medida corresponde à altura da plataforma na qual a impressão começa.
O ajuste deve permitir a remoção do papel sem esforço excessivo, mas com uma leve resistência, indicando que ele está em contato com a plataforma. Como essa percepção é relativa, podem ocorrer erros durante a calibração.
Caso o z=0 fique muito elevado, o tempo de exposição utilizado nas camadas de base poderá ser insuficiente para fazer a peça aderir à plataforma, impedindo sua fixação adequada.
Como resolver o problema?
- Certifique-se de que a calibração seja realizada corretamente. Caso utilize o método com papel, garanta que ele apresente certa resistência ao ser retirado, para que a distância do z=0 fique adequada. Além disso, diversos fabricantes de impressoras 3D de resina disponibilizam vídeos nas redes sociais demonstrando o processo de calibração, que podem auxiliar nesse procedimento.
Tela LCD queimada
As telas LCD das impressoras 3D mais populares apresentam uma vida útil relativamente curta e podem queimar, tornando necessária sua substituição. As impressoras monocromáticas tiveram avanços tecnológicos que possibilitaram o uso de tempos menores de exposição para imprimir as peças, o que contribui para preservar a vida útil das telas.
Se a tela estiver queimada, a peça não será impressa. Para verificar se esse é o problema, retire o tanque de resina da impressora e, no menu “tools”, selecione a opção “calibrate”, “exposure” ou “UV detection”, conforme o modelo do equipamento, para visualizar uma forma quadrada projetada pela luz UV na tela.
Caso essa imagem não apareça, é possível que a tela esteja queimada e precise ser substituída. Há também diversos vídeos disponibilizados pelos fabricantes que mostram como realizar esse procedimento.
Como resolver o problema?
- Troque a tela LCD.
A temperatura do ambiente pode gerar problemas na impressão 3D
A temperatura do ambiente é um parâmetro que desempenha um papel importante durante o processo de impressão. Utilizar uma resina muito fria pode levar a um endurecimento inconsistente durante a impressão, pois a baixa temperatura aumenta a viscosidade da resina e diminui a velocidade das reações químicas que ocorrem durante a exposição à luz UV.
As resinas para impressão 3D da 3D Cure apresentam a vantagem de possuir baixa viscosidade e, por isso, sofrem menos os efeitos da redução da temperatura.
Como resolver o problema?
- Mude a impressora para um ambiente mais quente ou para um local próximo a uma fonte de calor. Também é possível investir em uma solução específica para o aquecimento da câmara da impressora.
Os suportes não aderem completamente à plataforma
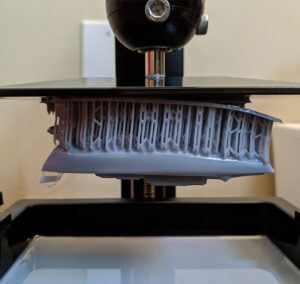
Imagem: https://support.formlabs.com/s/article/Print-Defects?language=en_US
Ao finalizar a impressão, você pode perceber que os suportes não aderiram corretamente à plataforma, o que pode deformar a peça impressa. Isso pode ocorrer quando o tempo de exposição das camadas de base ainda é insuficiente, quando a plataforma está desnivelada, quando o FEP está frouxo ou danificado ou quando há resíduos sólidos no fundo do tanque.
Algumas estratégias simples podem ajudar a solucionar esse problema.
Como resolver o problema?
- Aumente um pouco o tempo de exposição das camadas de base;
- Recalibre a impressora, garantindo o alinhamento correto entre a tela LCD e a plataforma;
- Verifique se há material sólido no tanque e faça a limpeza, se necessário;
- Agite a resina pigmentada presente no tanque antes da impressão;
- Mantenha o FEP adequadamente tensionado.
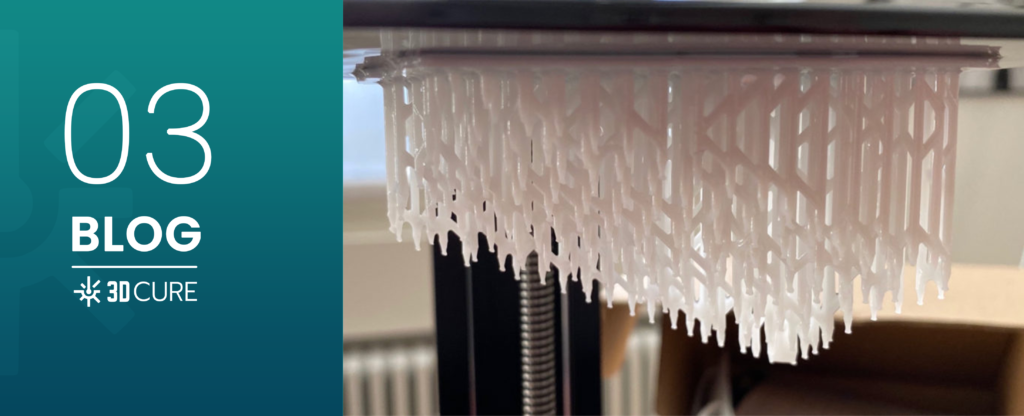
Os suportes imprimem, mas a peça não
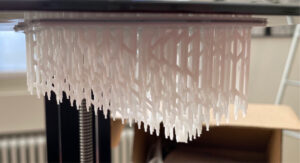
Imagem: https://3dprinting.stackexchange.com/questions/12142/sla-printing-piece-does-not-stick-to-supporting-structures
Ao concluir a impressão, você visualiza as camadas de base e os suportes, mas o objeto não foi formado? Esse erro ocorre devido a um problema de aderência entre a peça principal e os suportes.
O contato entre a peça e o suporte é muito fino, propositalmente, para reduzir as marcas durante a remoção. No entanto, isso pode se tornar um problema, pois a ponta do suporte pode não apresentar resistência suficiente para sustentar a peça principal durante os movimentos de subida e descida da plataforma, provocando seu rompimento.
Esse problema pode ser ainda mais comum em resinas flexíveis, como a 3D Cure Flex, e semiflexíveis, como a 3D Cure Tough, pois as pontas dos suportes ficam mais suscetíveis à movimentação.
Como resolver o problema?
- Aumente o tempo de exposição das camadas normais para melhorar a adesão e favorecer a fixação do objeto aos suportes;
- Aumente a densidade dos suportes no modelo 3D para distribuir melhor o peso do objeto;
- Adicione suportes extras manualmente nas regiões que sofrerão maior esforço, principalmente na primeira área em que a peça começa a ser impressa;
- Aumente a espessura da ponta dos suportes;
- Altere a orientação da peça para diminuir a necessidade de tantos suportes.
Impressão 3D sem detalhes
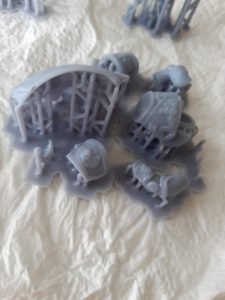
Imagem: https://www.reddit.com/r/AnycubicPhoton/comments/hbcyqd/fine_detail_missing_on_my_miniatures_need_help/
Ao final da impressão, você observa que a peça foi impressa sem o mesmo nível de detalhes do modelo 3D ou apresenta fragmentos gelatinosos aderidos à superfície e/ou orifícios fechados? Esse comportamento pode ocorrer quando se utiliza um tempo excessivo de exposição nas camadas normais.
Como resolver o problema?
- Diminua o tempo de exposição das camadas normais. Caso também observe a formação de fragmentos gelatinosos aderidos ao fundo do tanque, diminua o tempo de exposição das camadas de base.
⚠️ Pare de desperdiçar resina com falhas
A maioria dos erros acontece por material de baixa qualidade. Garanta impressões perfeitas com a nossa resina profissional.
VER OFERTAS ➔Peças impressas com furos verticais
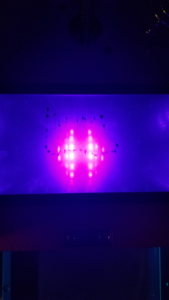
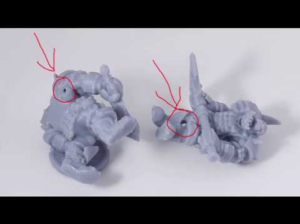
Imagem: https://www.reddit.com/r/AnycubicPhoton/comments/nz9zcq/residue_on_lcd_or_dead_pixels/
Ao final da impressão, você observa furos e/ou linhas verticais na peça? Esse comportamento é comum quando o LCD apresenta regiões com pixels queimados, impedindo a impressão de determinadas áreas.
Como resolver o problema?
Infelizmente, a solução para esse problema é a substituição da tela LCD.
Dicas:
- Alterne a posição das impressões por toda a plataforma, em vez de utilizar sempre a região central. Essa prática pode ajudar a prolongar a vida útil da tela LCD;
- Utilize a UV Paste da 3D Cure para preencher os furos e evitar a perda das peças.
Peças impressas não desgrudam da plataforma
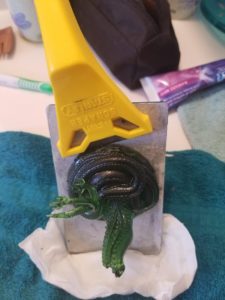
Imagem: https://www.reddit.com/r/AnycubicPhoton/comments/g7hpnq/print_stuck_to_build_plate_any_advice/
Após a impressão, você não consegue remover a peça da plataforma e acaba danificando-a durante a retirada? Esse problema na impressão 3D está associado ao excesso de tempo de exposição das camadas de base e/ou a uma grande área de contato entre a peça e a plataforma.
Como resolver o problema?
- Imprima as peças sobre estruturas de suporte, em vez de imprimi-las diretamente na plataforma;
- Diminua o tempo de exposição das camadas de base;
- Posicione a peça de forma inclinada para reduzir a área de contato com a plataforma;
- Deixe a peça imersa em álcool isopropílico por alguns minutos para facilitar a retirada.
Peças ficam com a superfície grudenta
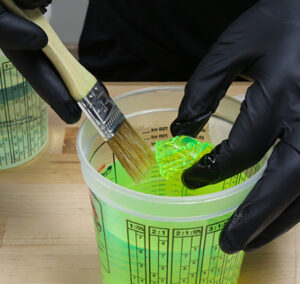
Imagem: https://hackaday.com/2020/06/04/3d-printering-sticky-resin-prints-and-how-to-fix-them/
É muito importante realizar uma boa lavagem da peça após a impressão. Faça a limpeza com álcool etílico ou isopropílico com concentração superior a 95%. O álcool ajudará a remover a resina líquida presente na superfície da peça impressa. Utilize também uma escova para auxiliar na limpeza de furos e cavidades.
Se a peça for oca, lembre-se de fazer furos e limpar sua parte interna para remover a resina que permanece aprisionada. Também é importante remover completamente o excesso de álcool utilizado na limpeza interna.
Além disso, não deixe a peça imersa em álcool por muito tempo, pois ele pode ser absorvido pelo material e contribuir para o surgimento de trincas posteriormente.
As resinas 3D Cure foram desenvolvidas com insumos de alta qualidade para facilitar o processo de remoção da resina da superfície dos objetos.
Peças trincam alguns dias após a impressão com resina 3D
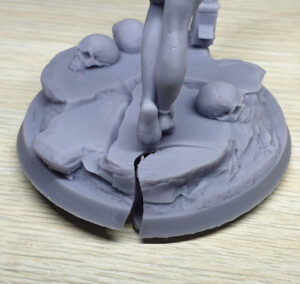
Imagem: https://www.reddit.com/r/ElegooMars/comments/hey1p8/flawless_print_cracked_after_curing_and_removing/
A principal causa das trincas que aparecem alguns dias após a impressão é a cura incompleta, especialmente em peças opacas, nas quais a passagem de luz para o interior é reduzida. Por isso, o objeto deve passar por um processo de pós-cura em câmaras UV especificamente desenvolvidas para essa finalidade ou sob luz solar direta por, pelo menos, 15 a 20 minutos.
Tempos inferiores podem não ser suficientes, resultando em uma cura incompleta que continuará se propagando nos dias seguintes e poderá levar ao surgimento de trincas. Além disso, câmaras UV improvisadas, lâmpadas de luz negra e cabines UV para esmaltes podem não funcionar corretamente caso não apresentem luz UV com frequência e intensidade adequadas.
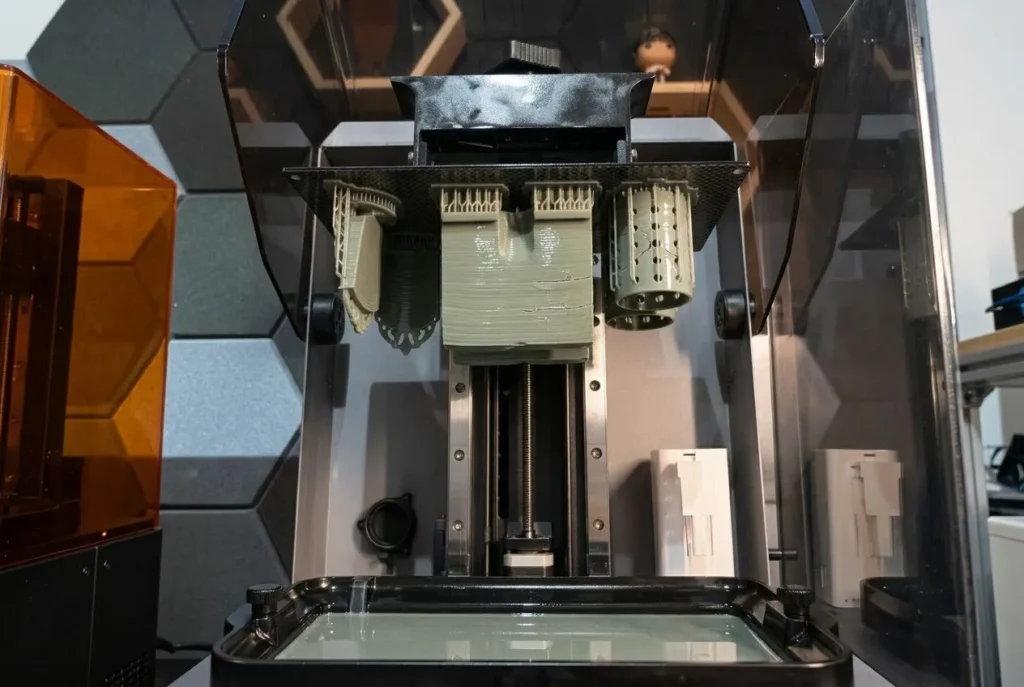
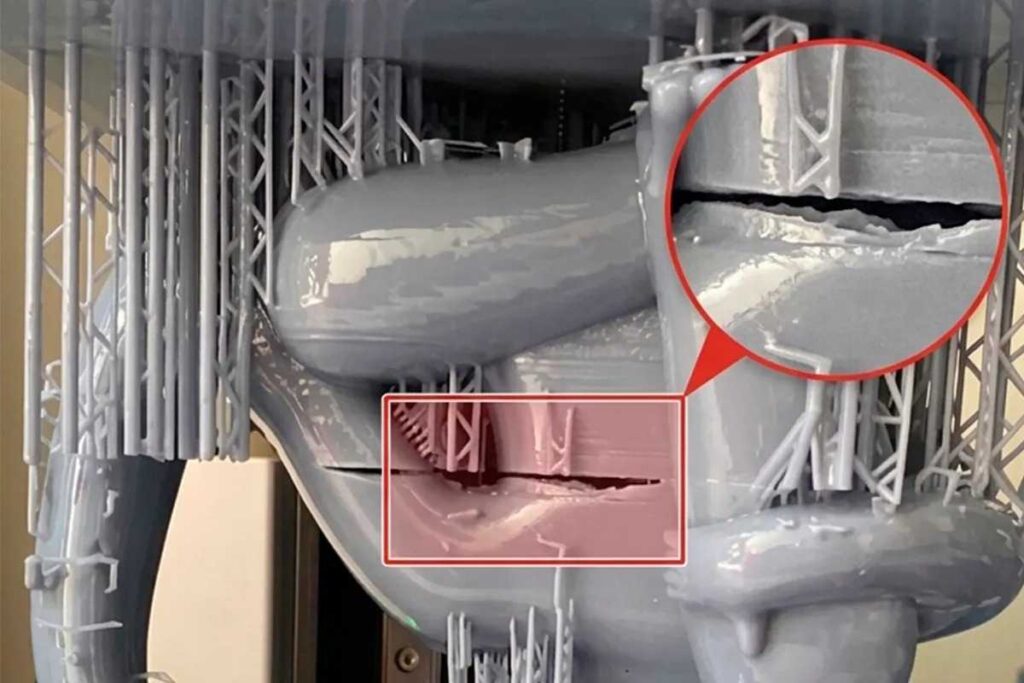
Delaminação
A delaminação ocorre quando as camadas da peça não aderem umas às outras adequadamente, resultando na separação visível do modelo em lâminas durante o processo de impressão.
Como resolver o problema?
- Aumente o tempo de exposição por camada;
- Confira o nivelamento da plataforma;
- Reduza a velocidade de subida (lift speed);
- Verifique se a resina está bem misturada antes de iniciar a impressão.
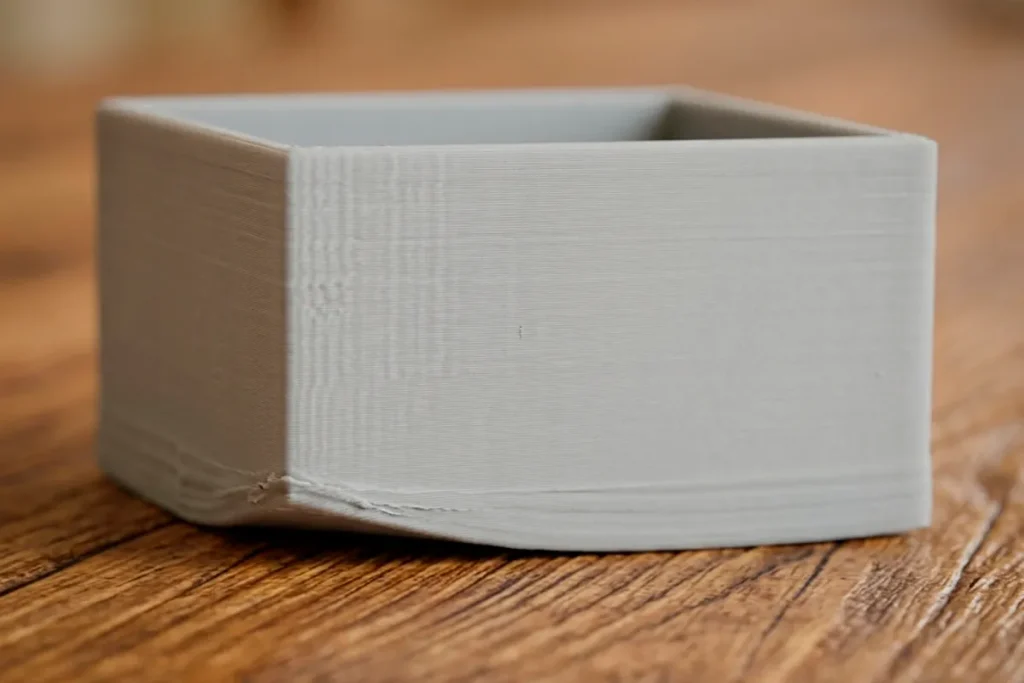
Peça curvada ou deformada após a cura (Warping)
Esse problema ocorre quando a peça perde a geometria original e empena, apresentando superfícies tortas ou cantos levantados após passar pelo processo de cura final.
Como resolver o problema?
- Gire a peça periodicamente durante a cura, garantindo que esteja bem lavada e seca;
- Evite a cura excessiva e cure a peça apenas pelo tempo necessário;
- Utilize suportes internos em peças grandes e planas.
Filme FEP furado, riscado ou esbranquiçado
Com o uso, o filme localizado no fundo do vat pode perder a transparência e apresentar riscos, furos ou deformações, prejudicando a passagem da luz UV.
Como resolver o problema?
- Troque o filme regularmente;
- Filtre a resina antes de recolocá-la no vat;
- Evite arrastar suportes ou peças ao removê-los do vat;
- Verifique se não ficaram restos de resina curada no fundo.
Peça grudou no FEP e soltou da plataforma
Trata-se de uma falha de ancoragem provocada pelo desequilíbrio de forças mecânicas na câmara de impressão. Ela ocorre quando o tempo de exposição das camadas de base é insuficiente, o nivelamento da mesa está incorreto ou a área de contato com a plataforma é pequena demais para vencer a tensão superficial gerada pela película plástica.
Como resolver o problema?
- Aumente o tempo de exposição da primeira camada;
- Confira se a plataforma está bem nivelada e devidamente apertada;
- Limpe a plataforma com álcool isopropílico antes de iniciar a impressão.
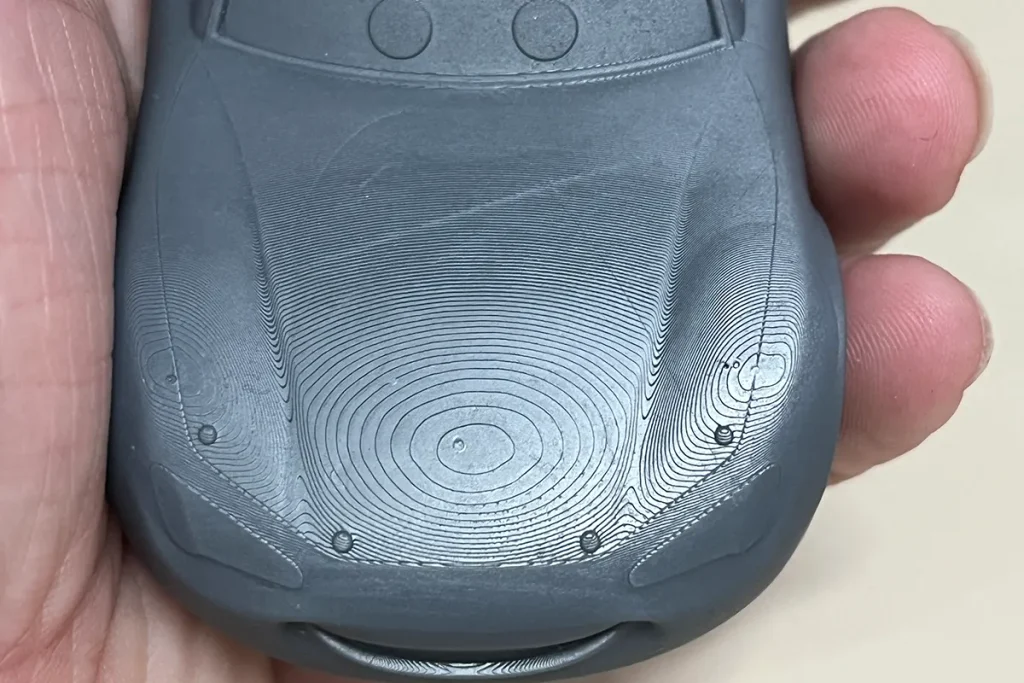
Linhas horizontais visíveis (Lines / Ringing)
As linhas horizontais são uma imperfeição de acabamento causada pela instabilidade mecânica do eixo Z ou por variações na dinâmica de elevação e sucção. Esse defeito ocorre quando deslocamentos da plataforma alteram a espessura relativa entre as camadas durante a polimerização.
Como resolver o problema?
- Verifique o alinhamento do eixo Z e do parafuso-guia;
- Lubrifique os trilhos do eixo Z;
- Reduza a velocidade de subida entre as camadas;
- Verifique se a impressora está posicionada sobre uma superfície estável e nivelada.
Resina não cura ou demora muito na luz UV
Nesse caso, a peça permanece mole, pegajosa ou não endurece mesmo após um tempo de cura considerado adequado.
Como resolver o problema?
- Verifique a validade e as condições de armazenamento da resina;
- Confira se a lâmpada UV da curadora está funcionando corretamente;
- Ajuste o tempo de cura de acordo com as propriedades da resina 3D;
- Gire a peça durante a cura para que a luz alcance todos os ângulos.
Tempo de exposição correto
Cada resina possui uma janela ideal de polimerização para garantir a estabilidade dimensional e as propriedades mecânicas do modelo. O ajuste incorreto desse parâmetro pode resultar em falhas de cura por subexposição ou em perda de detalhes e alteração de tonalidade por superexposição.
Como resolver o problema?
- Utilize como ponto de partida os valores indicados pelo fabricante;
- Faça os ajustes gradualmente, aumentando ou diminuindo o tempo em pequenos intervalos;
- Anote as configurações que apresentaram bons resultados para cada resina utilizada.
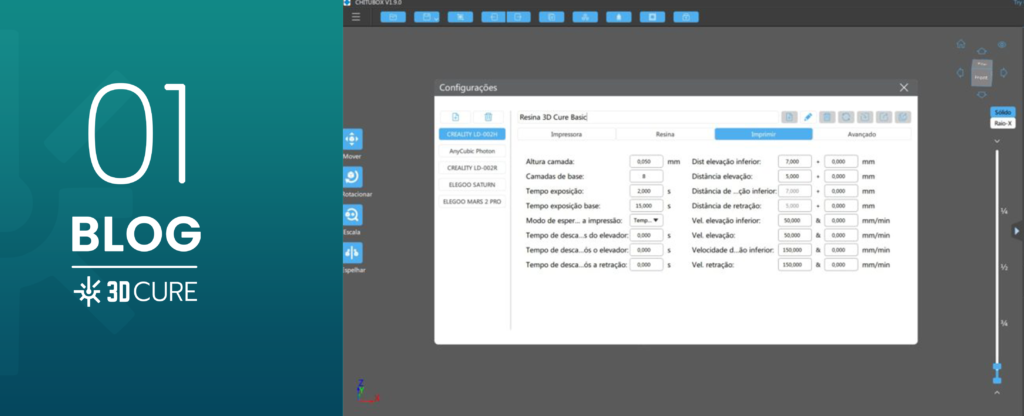
Para facilitar a resolução desse problema, criamos o seletor de parâmetros. Nele, você informa o tipo de resina 3D e a impressora que utilizará no processo, e a 3D Cure apresenta imediatamente os parâmetros indicados para sua impressão.
Marcas esbranquiçadas na peça
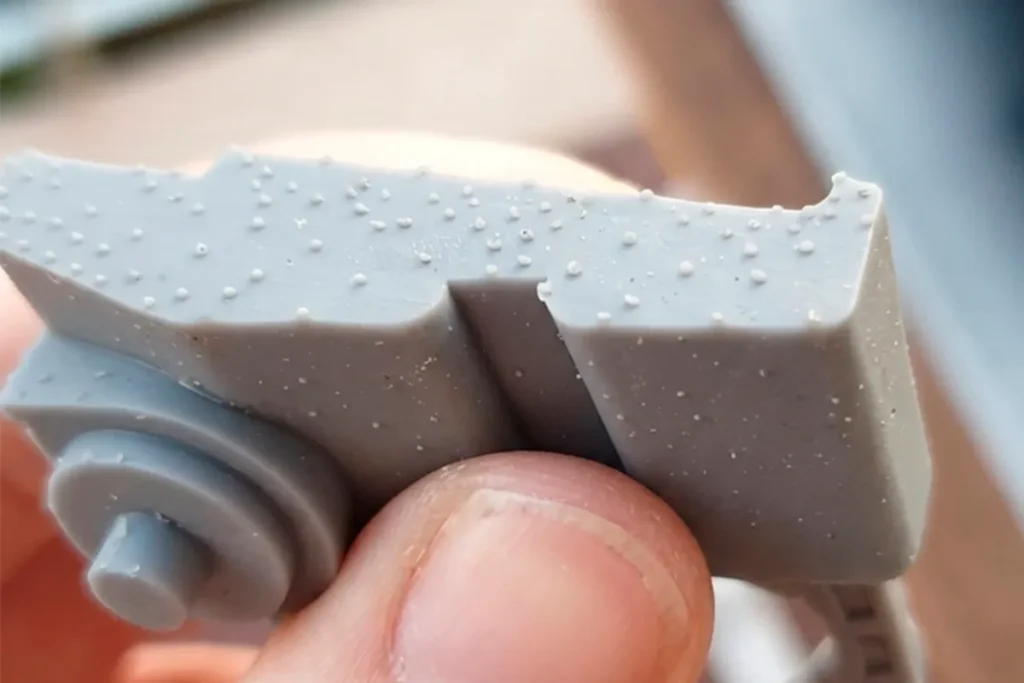
O uso inadequado do álcool isopropílico ou a realização incorreta das etapas de lavagem e secagem podem causar manchas brancas na peça.
Como resolver o problema?
- Não deixe a peça de molho no álcool por tempo excessivo;
- Troque o álcool quando estiver muito sujo;
- Dê preferência a lavadoras ultrassônicas com tempo controlado;
- Seque bem a peça antes de levá-la para a cura final.
Peça oca que vaza resina depois de já curada
Esse problema ocorre quando a resina fluida permanece acumulada no interior de uma peça oca, podendo gerar trincas, vazamentos e rompimentos espontâneos da parede do modelo algum tempo após a conclusão do trabalho.
Como resolver o problema?
- Crie furos de drenagem em pontos estratégicos;
- Escoe bem a resina antes da cura;
- Enxágue o interior da peça com álcool isopropílico;
- Evite paredes internas muito finas.
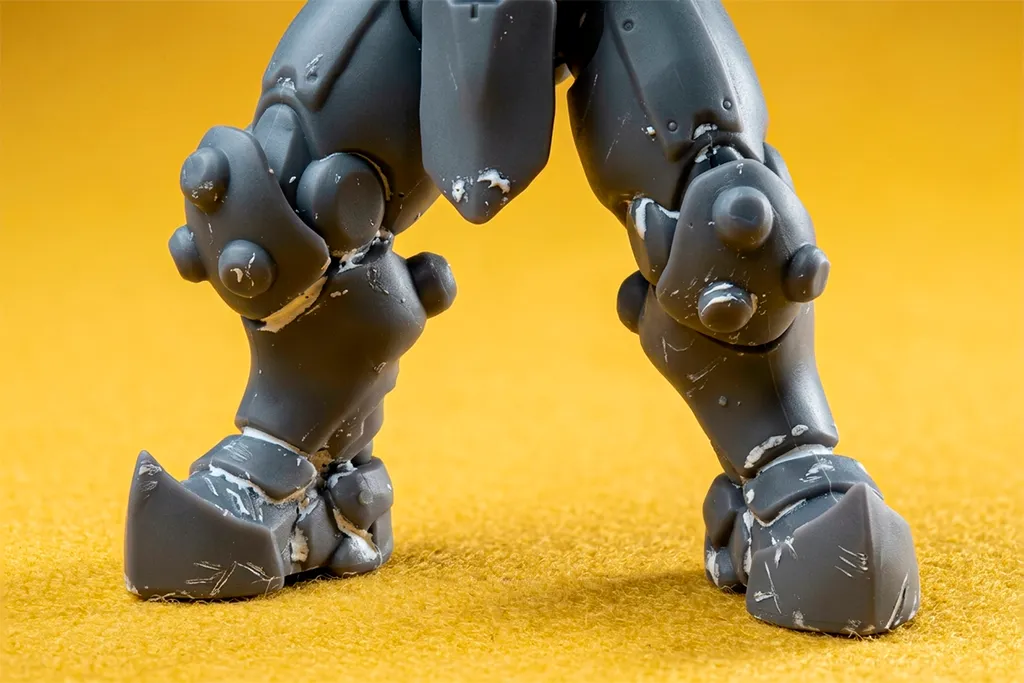
Marcas dos suportes na peça
Esse problema ocorre quando os pinos de sustentação deixam pequenas marcas, crateras ou rebarbas perceptíveis na peça ao serem destacados.
Como resolver o problema?
- Posicione os suportes em áreas menos visíveis;
- Reduza o diâmetro do ponto de contato do suporte;
- Lixe e faça o polimento dos pontos após a remoção.
Validade e conservação da resina que sobra no vat
A resina armazenada no vat pode sofrer alterações quando permanece exposta à luz, ao calor ou a contaminantes. Por isso, é importante filtrar e armazenar corretamente a resina que não será utilizada imediatamente.
Como resolver o problema?
- Armazene a resina em um recipiente escuro e bem vedado;
- Filtre a resina antes de devolvê-la ao recipiente original;
- Evite misturar sobras provenientes de impressões diferentes;
- Anote a data de abertura do frasco.
Marcas de sucção que rasgam a peça
Durante o processo de impressão, pode ocorrer dificuldade na entrada e na saída da resina entre a peça e o filme FEP. Isso gera um efeito de sucção e aumenta a força necessária para separar a peça do filme, podendo causar deformações, falhas de impressão ou até danos ao FEP.
Como resolver o problema?
- Aumente a área de contato dos suportes;
- Ajuste o ângulo de impressão para reduzir a área plana em contato com o filme;
- Revise a velocidade de separação da plataforma;
- Verifique se o filme não está excessivamente tensionado nem pouco tensionado.
Luz UV ligada, mas a imagem não é projetada no LCD
A impressora liga normalmente, mas a máscara ou o painel LCD não exibe a imagem da camada.
Como resolver o problema?
- Verifique a conexão do cabo do LCD;
- Teste se o arquivo de fatiamento está correto;
- Reinicie a impressora e faça um teste com outro arquivo já validado;
- Verifique se o LCD não atingiu o fim da vida útil, pois a perda de contraste é comum com o uso.
Outros problemas na impressão 3D
Outros erros podem surgir durante o processo. Nesses casos, recomendamos entrar em contato com o suporte do fabricante do equipamento para obter mais informações sobre a falha apresentada. Além disso, fóruns e comunidades especializados em impressão 3D podem ajudar a identificar problemas recorrentes entre os usuários.
Em casos mais complexos, procure a assistência técnica mais próxima.
Gostou das dicas? Continue acompanhando nosso blog para acessar mais conteúdos sobre impressão 3D com resina. Caso conheça algum problema na impressão 3D que não tenha sido abordado neste conteúdo, deixe um comentário com mais detalhes.
Siga-nos também nas redes sociais: @3dcure.
Escrito e revisado pela equipe técnica da 3D Cure:
Ana Luiza Silvestre — Graduada em Química, mestranda em Engenharia de Materiais e especialista em impressão 3D pela UFMG.
Felipe Ferreira — Graduado em Química, Mestre em Engenharia Química e especialista em impressão 3D pela UFMG.
contato@3dcure.com.br — (31) 3665-1383